生産技術って1日どんな仕事をしているの?」
生産技術への就職・転職を考えていて、このような疑問を持っている方は多いのではないでしょうか。
実際の仕事内容が見えないことは、就職を考える上で大きな不安に繋がると思います。
生産技術という仕事は、工程設計・設備導入・工程(量産)改善といった、職務によって仕事内容が大きく異なります。
当然、1日の過ごし方も職務によって変化します。
生産技術の職務のうち、工程改善は、「既存のモノづくりをどうやって良くするか」を考え、品質や生産性、コストの改善を進める仕事です。
工程改善は、生産技術の中では現場との距離が最も近く、作業者と会話したり、実際の生産ラインを観察したりするなど、現場で過ごす時間も多い職務です。
会社によっては「製造技術」という名前で、工場所属の別部署扱いの場合もあります。
この記事では、自動車部品メーカーで工程設計を6年、工程改善を3年経験した筆者が、「工程改善」の仕事について、
- 1日のスケジュール
- 仕事の中で関わる人
- 忙しくなるタイミング
- デスクワークと現場作業の割合
などを紹介します。
生産技術への就職・転職を考えている方にとって、働く姿をイメージする参考になれば嬉しいです。

工程設計の1日の流れも、以下の記事で紹介しています。
工程改善とは?:既存のモノづくりをより良くする仕事
製品設計が「どんな製品を作るか」を考える仕事だとすれば、生産技術は設計された製品を「どのように作るか」を考える仕事です。生産技術の仕事は、大きく次の3つの職務に分けられます。
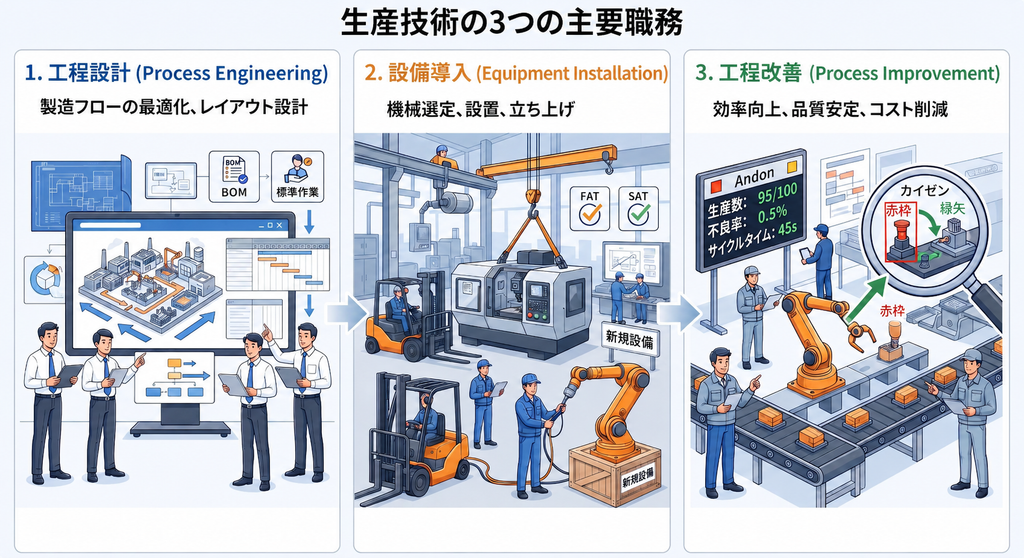
- 工程設計
設計図面をもとに、「どのような工法で、どのような手順でモノを作るか」という製造のプロセスをゼロから決める職務。 - 設備導入
工程設計で決まったプロセスを実現するために、必要な機械やロボットの仕様を決め、現場に設置してモノが作れる状態まで立ち上げる職務。 - 工程改善(製造技術)
実際に日々稼働している量産ラインに対して、不良品の削減やサイクルタイムの短縮、作業者の負担軽減など、現場に密着して課題を解決していく職務。
工程改善は、一言でいえば「既存のモノづくりをより良くする職務」です。
工程設計、設備導入が0から1を作る仕事なら、工程改善は1を10、100にする仕事と言えます。
- 不良率が高く、廃棄や手直しが多い
- 設備が頻繁に停止して生産量が安定しない
- サイクルタイムが長く、必要な生産量を確保できない
- 材料やエネルギーのロスが多く、原価が高い
- 作業者の負担が大きく、作業に時間がかかっている
工程改善を担当する生産技術者は、こうした問題に対して原因を分析し、製造条件の変更や設備の改良などを行いながら、より効率よく製品を作れるよう工程を改善していきます。
工程改善の仕事内容や特徴については、以下の記事で詳細を解説しています↓
工程改善を担当する生産技術者が、実際にどのような1日を過ごしているのか。具体的なスケジュールを見ていきます。
工程改善の1日のスケジュール
工程改善は自分で仕事を見つけてくる職務
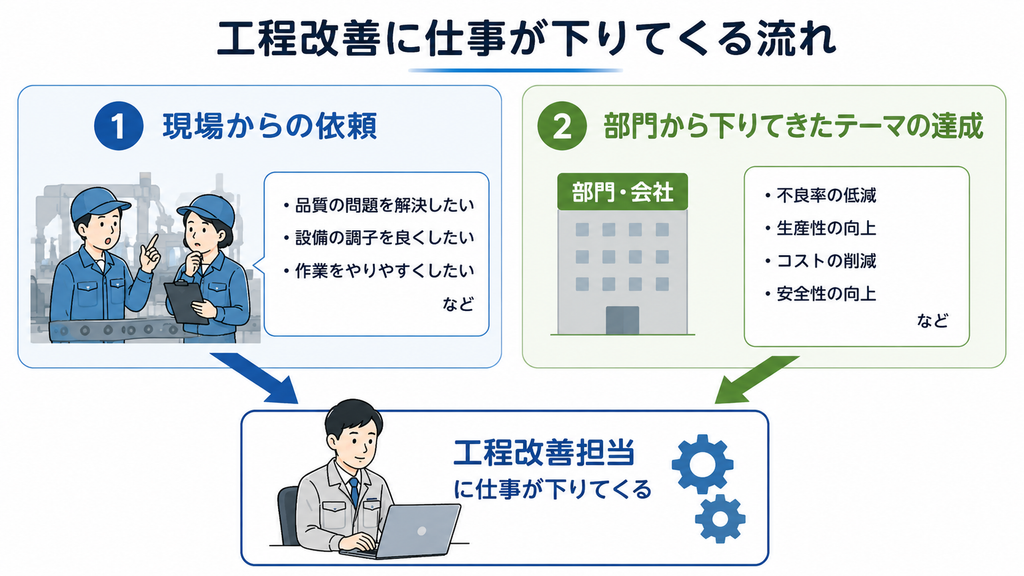
工程改善は、上司から指示された仕事だけをこなすのではなく、自分で改善すべきテーマを見つけてくる必要があるのが特徴の1つです。
工程設計は新製品を立ち上げる、設備導入は新しい設備を導入するなど、他の職務はやることが明確な仕事が担当者に下りてきます。
一方、工程改善の仕事は、主に以下のような形で担当者に下りてきます。
- 現場からの依頼
突発でのトラブル対応や困り事対応など - 部門から下りてきたテーマの達成
「不良率◯◯%達成」、「可動率◯◯%低減」など
どちらにも言えるのが、具体的に何をすべきかは担当者が決める必要があることです。
例えば、不良率や可動率、設備停止時間などのデータを分析すると、
「特定の不良が多い」
「あるラインだけ可動率が低い」
「ある製品だけサイクルタイムが長い」
といった問題が見えてきます。
そこで見つけた問題について原因を掘り下げ、改善した場合の効果や必要な費用などを考えながら、取り組むべき改善テーマを決めていきます。
工程改善の仕事には決まった業務の繰り返しは無く、やるべきことが常に変化していくのが特徴です。
1日の流れ:現場とのコミュニケーションが重要な仕事
工程改善を担当する生産技術者の1日は、会社や担当する工程(成形加工、機械加工、組立など)によって異なります。
例えば私の例でいうと、1日の流れは以下のようになります。
| 時間 | 仕事内容 |
|---|---|
| 8:00 | 出社・メール、スケジュール確認 |
| 8:30 | 前日の生産実績・不良率・可動率などを確認 |
| 9:00 | 現場を巡回して稼働状況を確認 |
| 9:30 | 不良や設備停止などのデータを分析 |
| 11:00 | 製造・保全などと打ち合わせ |
| 12:00 | 昼休み |
| 13:00 | 現場で改善・テストを実施 |
| 15:00 | 改善結果を確認・データ分析 |
| 15:30 | 結果の整理・資料作成 |
| 17:00 | 翌日の予定を確認して退社 |
もちろん、毎日このスケジュール通りに進むわけではありません。
ただ、出社した直後は、前日の稼働状況の確認から入るのが基本です。前日の稼働に問題があったかどうかで、その日の過ごし方が変化します。
朝:前日の稼働状況から不具合を見つける
出社したら、まずはメールやその日の予定とあわせて、前日の生産状況を確認します。
次に、前日の不良率や生産数、可動率、設備停止時間などのデータを確認し、担当する工程で普段と違う変化が起きていないかをチェックします。
・特定の不良が多発した
・ある設備で長時間の休止があった
などといった大きな変化があれば、担当者は詳しくデータを分析して原因を探っていきます。
しかし、データを見るだけでは不十分です。担当者は、実際に製造現場へ行き、
「設備がどのように動いているのか」
「どのような形で不良が出ているのか」
「作業者がどのような動きをしているのか」
などを自分の目で確認します。現場の作業者に話を聞くことも大切です。
その後、関係者と情報を共有し、優先して取り組むべき問題や改善方法について話し合います。
朝は、「データ」と「現場」の両方から問題を見つける時間といったイメージです。
昼前〜定時:改善を実行して効果を確認する
前日の稼働状況チェックが終わったら、主に見つかった不具合の原因を調査したり、対策の検討、評価を行っていきます。
前日に大きな不具合が見つかれば、午後はその問題に対する改善策を検討する。
大きな不具合がなければ、毎日の操業で慢性的に発生している問題の対策検討や評価を進める、といった具合です。
- 不良を減らすために製造条件を変更する
- 設備休止を減らすために設備や治具を改良する
- サイクルタイムを短縮するために作業方法を見直す
量産中の工程を変更するため、改善策を思いついたからといって、すぐに対策を実施できる訳ではありません。
品質や安全性への影響を確認し、現場の関係者と相談しながら進め方を決める必要があります。
改善を実施した後は、
- 不良率が下がったのか
- 可動率が上がったのか
- サイクルタイムが短くなったのか
など、担当者は改善前後のデータを比較して効果を確認します。
十分な効果が得られなければ、担当者は再び原因を分析して、別の対策を考えます。
効果が得られたと思っても、背反で別の不具合が発生する場合もあるので、注意が必要です。
効果が確認できれば、作業標準や製造条件などに反映し、改善した状態を維持管理できるようにします。
対策を実施して終わりではなく、現場に定着、標準化することまで考えるのが、工程改善の重要な役割です。
工程改善ではどんな人と関わる?
工程改善は、生産技術の中でも特に製造現場との関わりが多い仕事です。
実際に量産している工程を改善するためには、データだけを見て問題を判断するのではなく、普段から設備を動かしている作業者や現場の監督者から情報を集め、一緒に改善を進めていく必要があります。
不良の原因を調査するときには検査部門、設備を改良するときには保全部門など、改善する内容によってさまざまな部署と関わります。
主に関わる人と、その内容をまとめると以下のようになります。
| 関わる相手 | 主なやり取り |
|---|---|
| 製造部門 | 現場の困りごと、作業性、生産性などの確認 |
| 検査部門 | 不良の原因調査、品質データの確認 |
| 保全部門 | 設備停止の原因調査、設備改良、故障対策 |
| 生産管理 | 生産計画、改善を実施するタイミングの調整 |
| 工程設計・設備担当 | 工程変更、設備改造などの相談 |
| 設備・治工具メーカー | 設備改造、治工具の変更、技術的な相談 |
製造部門:最も関わることが多い相手
工程改善を担当する生産技術者にとって、最も関わることが多いのが製造部門です。
現場には、データだけでは見つけられない改善のヒントがたくさんあります。
- この設備が最近よく止まる
- この作業がやりにくい
- この製品で特定の不良が多い
などといった情報は、毎日その工程で働いている人が一番よく知っています。
なので、工程改善の仕事では、自分で現場を観察するだけでなく、作業者や現場の管理者から困りごとを聞き出すことも重要です。
対策を検討する時も、生産技術者は実際に作業する人の意見を聞きながら検討を進めます。
効果があり、なおかつ現場で継続できる改善につなげていく必要があります。
生産技術側が考えた改善策が、現場にとってやりにくく、不評なことはよくあります。
検査・保全部門:専門知識を持ち寄って問題を解決する
品質問題が発生しているときには、検査部門と協力して原因を調査します。
- どの製品のどの部分で不良が多いか
- 不良は慢性的に発生していたか、突発か
といった情報を整理し、製造条件や設備、材料などさまざまな観点から原因を絞り込んでいきます。
設備停止や故障が問題になっている場合には、保全部門との連携が重要です。
- 設備のどこに不具合があるか
- どのように改善、修理すればよいか
といった専門的な部分は、生産技術の担当者では詳細が分からないことがあります。
保全担当者の設備に関する専門知識を借りながら、故障対策や設備改良を進める必要があります。
工程改善では、すべてを生産技術だけで解決するのではなく、それぞれの専門知識を持つ人と協力して問題を解決していくことが大切です。
生産管理や他の生産技術担当者とも調整する
量産中の工程では、改善のために自由に設備を止められるとは限りません。
設備を改造したり、製造条件を変更してテストしたりする場合には、製造部門だけでなく、生産管理とも相談して、生産への影響が少ないタイミングを調整する必要があります。
また、大きな工程変更が必要であれば工程設計担当、設備の大幅な改造が必要であれば設備導入担当など、同じ生産技術の中で協力して改善を進めることもあります。
工程改善では現場との信頼関係が重要
工程改善では、技術的な知識やデータ分析力だけでなく、製造現場との信頼関係を築くことが重要です。
生産技術だけで考えた改善を一方的に押し付けても、現場で使われなければ改善は定着しません。
反対に、普段から現場へ足を運び、作業者の困りごとを聞いたり、一緒に問題を解決したりしていると、現場から改善につながる情報も集まりやすくなります。
現場から情報を集める → 一緒に改善する → 効果を確認する
というサイクルを回しながら、製造現場と一緒に工程を良くしていくことが、量産改善を担当する生産技術者の大切な役割です。
現場と一緒に改善を進めることで、現場の役に立っているという実感をダイレクトに感じられる点が、工程改善の大きなやりがいの1つです。
工程改善で忙しいのはどんな日?
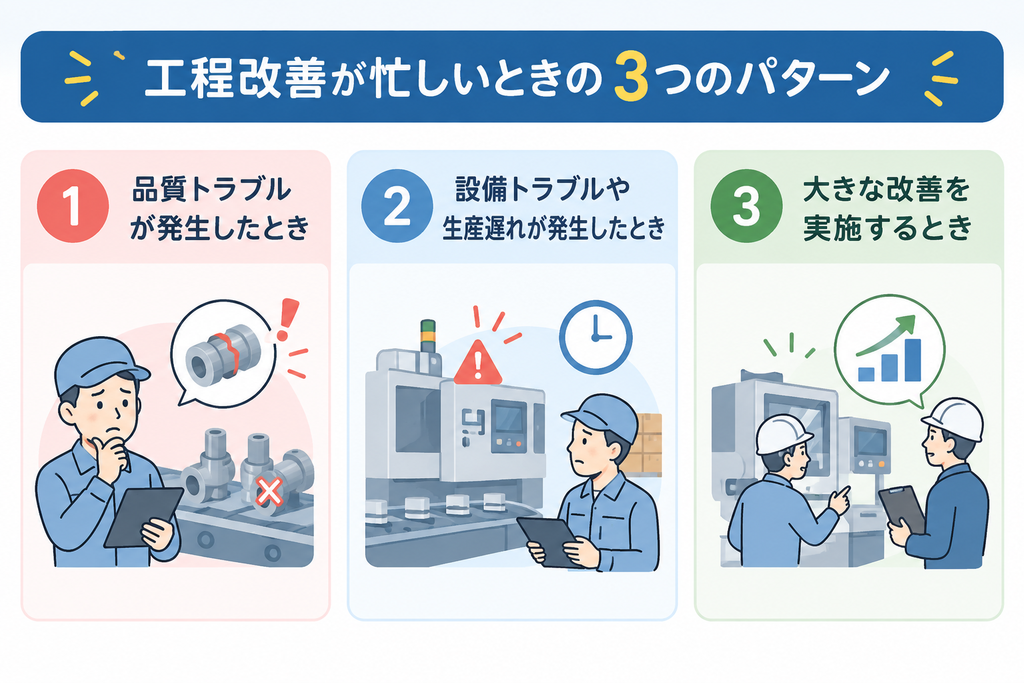
工程改善の仕事は、自分でスケジュールを組んで進められる改善活動も多い一方で、突発的なトラブルによって一気に忙しくなることがあります。
特に忙しくなりやすいのが、次の3つのケースです。
品質トラブルが発生したとき
工程改善で特に忙しくなりやすいのが、不良が急増したり、重大な品質問題が発生したりしたときです。
量産中の製品で問題が発生すると、まずは不良品が後工程や顧客へ流出しないように、対象となる製品や期間を特定しなければなりません。
そのうえで、
- どの工程で不良が発生したのか
- いつから不良が発生しているのか
- 他の製品では問題はないのか
- 4M(設備・材料・作業方法/条件・作業者)の観点で変化はないか
といった情報を確認しながら原因を絞り込んでいきます。
顧客への流出につながるような品質問題では、原因調査だけでなく、暫定対策や再発防止策の検討も短期間で求められます。
品質部門や製造部門など多くの関係者との打ち合わせも増えるため、予定していた業務を中断して、トラブル対応に一日を費やすことも珍しくありません。
私も突発の品質不具合が発生した時、原因調査のため、日を跨いで現場に張り付いていた経験があります。
設備トラブルや生産遅れが発生したとき
工程改善の仕事は、突発の故障で設備が停止して、計画通りに製品を作れないときも忙しくなります。
設備の修理自体は保全部門が中心です。
一方、生産技術の役割は、
- なぜ設備が故障したのかの調査
- 故障した原因の対策検討
- 生産を繋ぐための応急対策検討(別ラインでの応援など)
などです。
必要に応じて製造や保全と一緒に現場を確認し、設備条件の変更や作業方法の見直し、設備改良などの対策を進めます。
応急で生産を繋ぎつつ、できるだけ早く正常な状態へ戻す必要があるため、時間的なプレッシャーも大きくなります。
大きな改善を実施するとき
突発的なトラブルだけでなく、大きな改善を実施する日も忙しくなります。
- 設備を大きく改造する
- 製造条件や作業方法を大きく変更する
- 工程や生産ラインを変更する
といった場合です。
量産中の工程を変更するため、改善によって新たな品質問題や設備トラブルを発生させるわけにはいきません。
そのため事前に改善内容を検討し、製造・保全などの関係者と調整したうえで評価を実施します。
設備を停止する必要がある改善では、休日や夜間など、生産への影響が少ないタイミングに作業を行うこともあります。
改善後は、狙った効果が得られているかだけでなく、品質や安全性、生産性などに悪影響が出ていないか確認することも大切です。
工程改善は突発的に忙しくなりやすい
工程改善は、工程設計や設備導入のように、明確な期限に向かって忙しくなる仕事とは性質が異なります。
普段は改善活動を計画的に進めていても、品質問題や設備トラブルが発生すれば、そちらを優先して対応しなければなりません。
「今日は改善資料を作る予定だったのに、朝からトラブル対応で一日が終わった」
ということもよくあります。
一方で、工程改善の仕事の本質は、問題が起きてから対応することではありません。
- 普段から不良率や可動率の変化を確認する
- 品質不具合に繋がりそうな問題を見つけて解決する
現場とのコミュニケーションを通じて、大きなトラブルを未然に防ぐことが重要な役割です。
計画的な改善活動と突発的なトラブル対応の両方を担うことが、工程改善の忙しさの特徴といえます。
デスクワークと現場作業の比率はどれくらい?
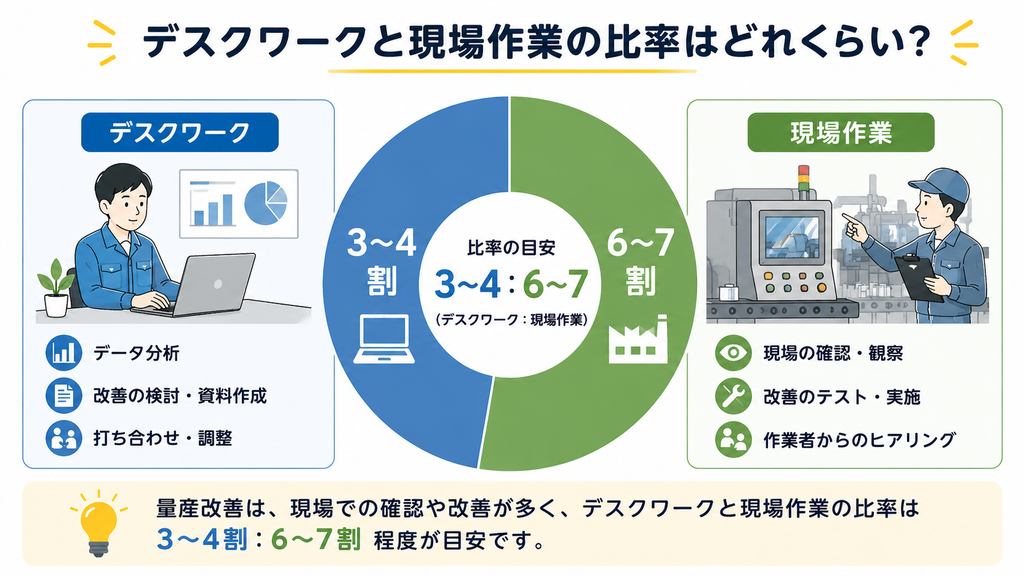
工程改善は、生産技術の中でも現場で仕事をする機会が一番多い職務です。
会社や担当する工程によって異なりますが、目安としてはデスクワーク3〜4:現場作業6〜7 程度と考えると、働き方をイメージしやすいです。
品質問題や設備トラブルが発生した日は、一日のほとんどを現場で過ごすこともあります。
一方、改善テーマを検討したりデータを分析したりする日は、デスクワークが中心です。
デスクワークと現場作業の比率は毎日一定ではなく、日によって大きく変化します。
現場では実際の工程を見ながら問題を探す
工程改善では、担当している工場の生産工程全てが仕事の対象になります。
改善を進めるには、実際に現場へ足を運び、「何が起きているのか」を自分の目で確認することが欠かせません。
- 設備がどこで停止しているのか確認する
- 不良が発生する瞬間を観察する
- 作業者の動きや作業時間を確認する
- 製造条件を変更してテストする
- 改善後の設備や工程の状態を確認する
といった仕事があります。
現場の作業者や管理者から話を聞くことも重要です。
毎日その工程で働いている人だからこそ知っている小さな変化や困りごとが、改善のヒントになることもあります。
工程改善では、「現地・現物・現実」を確認しながら問題を解決していくことが重要なため、自然と現場で過ごす時間が多くなります。
デスクワークではデータ分析や改善策の検討を行う
現場を見ることだけが工程改善の仕事ではありません。
現場で起きている問題を数字で把握し、どこから改善すべきか判断するためには、データ分析も必要です。
- 不良率の大きな要因はなにか
- どんな設備停止が多いか
- サイクルタイムのネックになっているのはどこか
- どの製品でコストや生産性がよくないか
などのデータを分析し、改善効果の大きいテーマを探します。
そのほかにも、改善策の検討や設備改造の仕様作成、関係部署との打ち合わせ、改善効果のまとめなど、デスクで行う仕事も少なくありません。
データから問題を見つける → 現場で事実を確認する → 改善する → データで効果を確認する
というように、デスクワークと現場作業を行き来しながら仕事を進めるのが工程改善の特徴です。
生産技術の中でも現場との距離が近い仕事
工程設計では、製品図面を確認したり、新しい工程を検討したりするデスクワークの割合が比較的高くなります。
一方、工程改善はすでに動いている工程そのものが仕事の対象なので、製造現場にいる時間が長く、作業者や現場管理者とコミュニケーションを取る機会も多くなります。
工程改善は、「パソコンで数字を見る仕事」と「現場で実物を見る仕事」の両方を行いながら、既存のモノづくりをより良くしていく仕事と考えると、実際の働き方をイメージしやすいです。
まとめ|量産改善は現場の課題を見つけ、モノづくりをより良くする仕事
同じ生産技術でも、担当する職務によって仕事内容や1日の過ごし方は大きく異なります。
生産技術の職務の中でも、工程改善はすでに稼働している生産工程の問題を見つけ、既存のモノづくりをより良くしていく仕事です。
工程設計が「0→1でモノの作り方を考える仕事」だとすれば、工程改善は「1→10、100と今あるモノの作り方を改善していく仕事」と言えます。
不良率や可動率、原価などのデータを分析するだけでなく、実際に製造現場へ足を運び、設備や製品、作業者の動きを自分の目で確認しながら改善を進めていきます。
与えられた課題を解決するだけではなく、データや現場から自分で問題を見つけ、改善テーマとして取り組んでいくことも工程改善の特徴です。
一方で、品質問題や設備トラブルが発生すれば、予定していた仕事を変更して対応することもあります。
そのため、計画的な改善活動と突発的な問題解決の両方に取り組む仕事と言えます。
これから生産技術への就職を考えている就活生や、転職を検討している技術者の方が、この記事を読んで「工程改善として働く自分」をイメージするきっかけになれば嬉しいです。
コメント